Del torno al horno: cómo se trabaja el barro en un taller de cerámica
Grebruto reúne textos sobre las etapas reales del oficio: dar forma, dejar secar, cocer, esmaltar y volver a cocer. Está escrito para quien se acerca por primera vez a un taller y quiere entender qué ocurre entre la bola de barro y la pieza terminada.
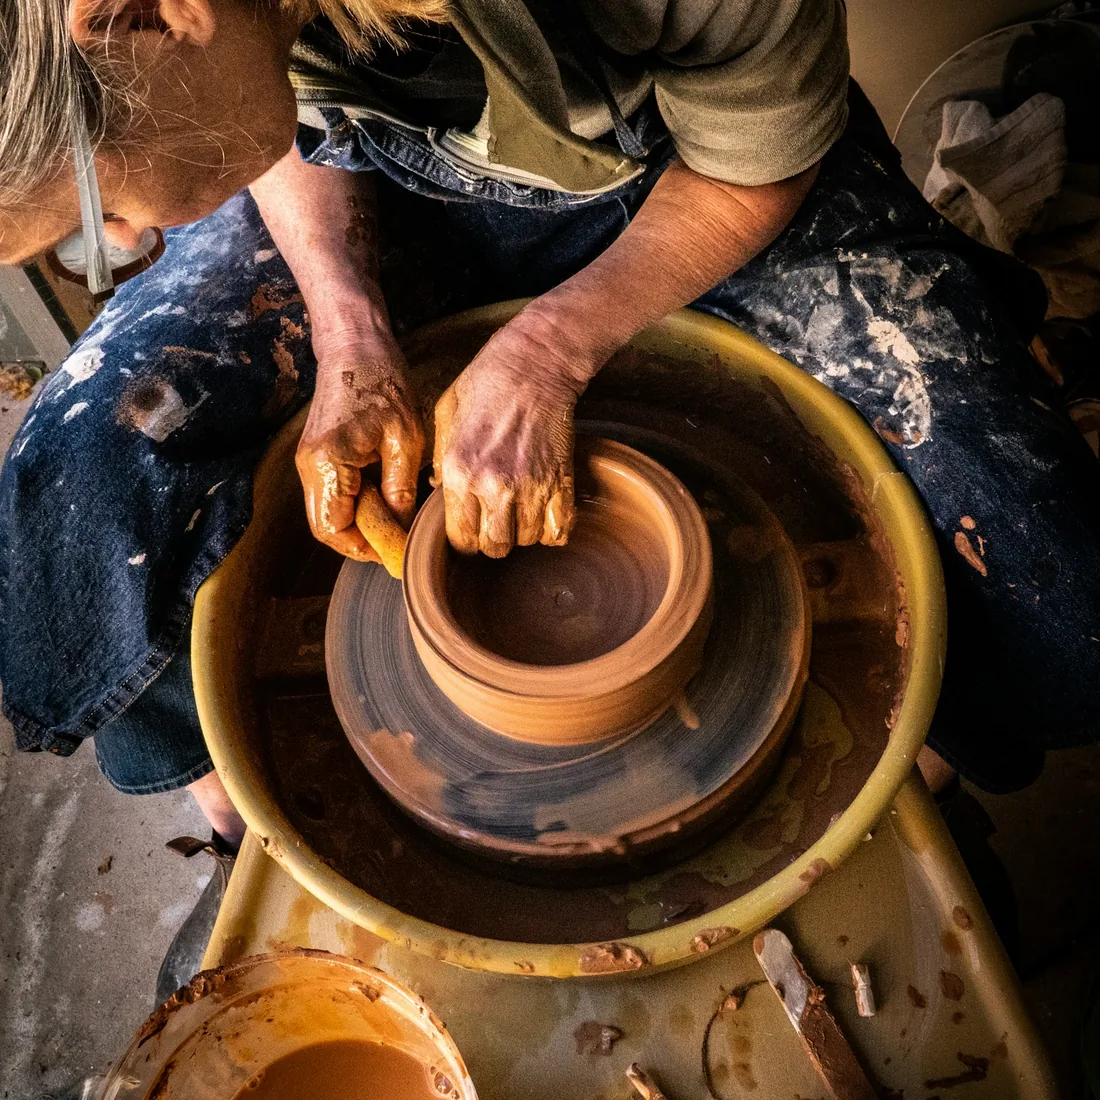
Centrado y subida de paredes en el torno. La velocidad del plato, la presión de las manos y la cantidad de agua se ajustan de forma continua: por eso el mismo gesto casi nunca sale igual dos veces. Imagen editorial de archivo.
Qué se publica en este sitio
Los textos siguen el orden del trabajo en el taller, de la materia húmeda a la pieza cocida. Cada apartado se puede leer por separado, aunque el sentido completo aparece cuando se leen seguidos: casi todos los problemas de una pieza acabada empiezan varias etapas antes.
No hay cursos, ventas ni reservas. Es material de lectura, revisado y ampliado cuando hace falta.
Apartados de esta página
- Torno y modelado a mano: dos maneras de dar forma
- El secado, la dureza de cuero y por qué se agrietan las piezas
- Loza, gres, porcelana y chamota: qué cambia según la pasta
- Esmaltes: de la balanza al baño
- El horno y las curvas: bizcocho y cocción de esmalte
- Cómo transcurre una jornada en un taller abierto
- La primera sesión: qué llevar y qué esperar
Torno y modelado a mano: dos maneras de dar forma
El torno y el modelado a mano no son dos niveles de dificultad, sino dos lógicas distintas. En el torno la fuerza principal la pone la máquina y la persona corrige; en el modelado a mano todo el movimiento lo hace quien trabaja, y la pieza crece por adición de partes.
Antes de tocar el torno hay que amasar. El amasado en espiral o en cabeza de carnero busca dos cosas: repartir la humedad de manera uniforme y sacar las burbujas de aire, que en la cocción se expanden y pueden abrir la pared. Un barro mal amasado se nota en cuanto el plato empieza a girar, porque la pieza se descentra sola.
En el torno el orden es casi siempre el mismo: se fija la bola al plato, se centra, se abre el fondo dejando un espesor de base suficiente, se sube la pared en dos o tres pasadas y se da forma al perfil. Cuando la pieza alcanza dureza de cuero se vuelve a poner del revés para tornear el pie y, si procede, añadir asas. El error más común de quien empieza no es la falta de fuerza, sino el exceso de agua: la pared se satura, pierde firmeza y se cae en la última pasada.
El modelado a mano no necesita simetría de revolución y admite formas que en el torno serían complicadas. Tiene tres técnicas básicas, que se combinan sin problema en una misma pieza.
Las tres técnicas manuales de base
- Pellizco
- Se abre una bola con el pulgar y se adelgaza la pared girándola entre los dedos. Es la vía más directa para cuencos y tazas pequeñas, y la mejor manera de aprender a leer el espesor con el tacto.
- Churros o colombines
- Se levantan rollos de barro superpuestos y se sueldan por dentro y por fuera. Permite piezas altas y volúmenes cerrados; exige paciencia porque conviene dejar endurecer un poco cada tramo antes de seguir subiendo.
- Placas
- Se estira el barro con rodillo o laminadora y se cortan planchas que se montan cuando están a dureza de cuero blando. Es la técnica de las formas geométricas, las cajas y las bandejas; el punto delicado son las uniones, que se rayan y se pegan con barbotina.
La diferencia práctica más importante llega después: una pieza de torno suele tener espesor bastante uniforme y seca de manera previsible, mientras que una pieza construida a mano acumula uniones y cambios de grosor que obligan a secarla con más cuidado.
Qué cambia en el día a día
- El torno pide constancia y repetición; el modelado a mano, tiempo y planificación de las piezas.
- En el torno se trabaja con el barro más blando; para placas y churros conviene una pasta algo más firme.
- El torno produce series parecidas con relativa rapidez una vez se domina el centrado.
- El modelado a mano se puede practicar en cualquier mesa; el torno depende de la máquina y del puesto.
- Las dos vías comparten el final del proceso: secado, bizcocho, esmalte y segunda cocción.
El secado, la dureza de cuero y por qué se agrietan las piezas
El secado es la etapa en la que más piezas se pierden, y también la que menos atención recibe porque aparentemente no se hace nada. En realidad el barro está encogiendo: al perder el agua que separa las partículas de arcilla, el volumen se reduce de forma apreciable antes incluso de entrar en el horno, y vuelve a reducirse durante la cocción. El total, según la pasta, suele situarse en torno al diez o el quince por ciento.
El problema no es el encogimiento en sí, sino que sea desigual. Si el borde de un cuenco seca mucho antes que la base, el borde intenta contraerse y la base lo impide: aparece una grieta, casi siempre en una unión, en el fondo o alrededor del asa. Por eso el secado se ralentiza con plástico, se cubren primero las zonas finas y se procura que la pieza esté expuesta al aire por igual, sin corrientes ni sol directo.
Los dos estados que marcan el ritmo
Dureza de cuero: la pieza ya no se deforma al cogerla, pero aún está fresca y se puede cortar, tornear el pie, rayar para pegar asas, bruñir o decorar con engobes. Es la ventana de trabajo más útil y también la más corta.
Dureza de hueso: el barro está seco, claro y frío al tacto sólo por evaporación residual. En este punto la pieza es muy frágil y ya no admite añadidos, pero es el único estado en el que puede entrar al horno con seguridad.
Una prueba sencilla antes del bizcocho es apoyar la pieza en la mejilla: si se nota fría, todavía queda agua dentro y conviene esperar. Meter una pieza húmeda en el horno es la manera más rápida de que el vapor la reviente desde dentro.
Rutina de secado que evita la mayoría de las grietas
- Cubrir con plástico las primeras horas y aflojarlo poco a poco durante los días siguientes.
- Voltear los platos y fuentes cuando estén a dureza de cuero para que el fondo pierda humedad.
- Envolver asas, bordes y apéndices finos, que secan mucho más rápido que el cuerpo.
- Apoyar las piezas sobre una superficie porosa, nunca sobre plástico o metal.
- Comprobar el grosor: una pared muy desigual seca desigual, por bien que se tape.
- Dejar que las piezas grandes terminen de secar una semana larga antes de la primera cocción.
Loza, gres, porcelana y chamota: qué cambia según la pasta
Todas las pastas cerámicas parten de arcilla, pero la mezcla de fundentes, caolines y desgrasantes decide a qué temperatura maduran, cuánto encogen, qué color quedan y qué se puede hacer con ellas. Elegir pasta es decidir buena parte del resultado antes de empezar.
La loza, también llamada baja temperatura, cuece aproximadamente entre 980 y 1080 grados. Queda porosa después de la cocción, así que la impermeabilidad depende por completo del esmalte; a cambio admite colores vivos que a temperaturas altas se apagan o desaparecen. Es la pasta tradicional de mucha cerámica decorativa y de la vajilla popular esmaltada.
El gres cuece alrededor de 1200 a 1280 grados y vitrifica: el cuerpo se cierra, apenas absorbe agua y resiste bien el uso diario, el lavavajillas y los cambios de temperatura. Es la opción habitual para vajilla de taller. Su paleta tiende a tierras, grises y azules profundos.
La porcelana trabaja en un rango parecido o algo superior, entre 1260 y 1300 grados, y se distingue por la blancura y la translucidez en paredes finas. Es poco plástica, se deforma con facilidad en la cocción alta y perdona pocos errores de espesor, de modo que suele dejarse para cuando ya hay soltura con el gres.
La chamota y para qué sirve
La chamota es material cerámico ya cocido y molido que se añade a la pasta. Abre la estructura, deja escapar el vapor durante el secado y la cocción, reduce el encogimiento y disminuye el riesgo de deformación. Por eso las pastas con chamota se usan en piezas grandes, placas anchas, escultura y trabajos que pasan mucho tiempo en construcción.
El precio a pagar es una superficie áspera: raspa las manos en el torno, desgasta las herramientas y da un acabado granuloso que puede ser exactamente lo que se busca o un estorbo si se quiere una pared lisa. La chamota se clasifica por finura de grano, y la diferencia entre una muy fina y una gruesa se nota desde el primer minuto.
Preguntas útiles antes de elegir pasta
- ¿A qué temperatura cuece el horno del taller? La pasta y los esmaltes tienen que compartir ese rango.
- ¿La pieza va a contener líquidos o ir al horno de casa?
- ¿Se va a tornear o construir a mano? El grano cambia la sensación de trabajo.
- ¿Qué color de base conviene, blanco, crema o rojizo, para los esmaltes previstos?
- ¿Qué tamaño tiene la pieza? Cuanto más grande, más argumentos a favor de la chamota.
Esmaltes: de la balanza al baño
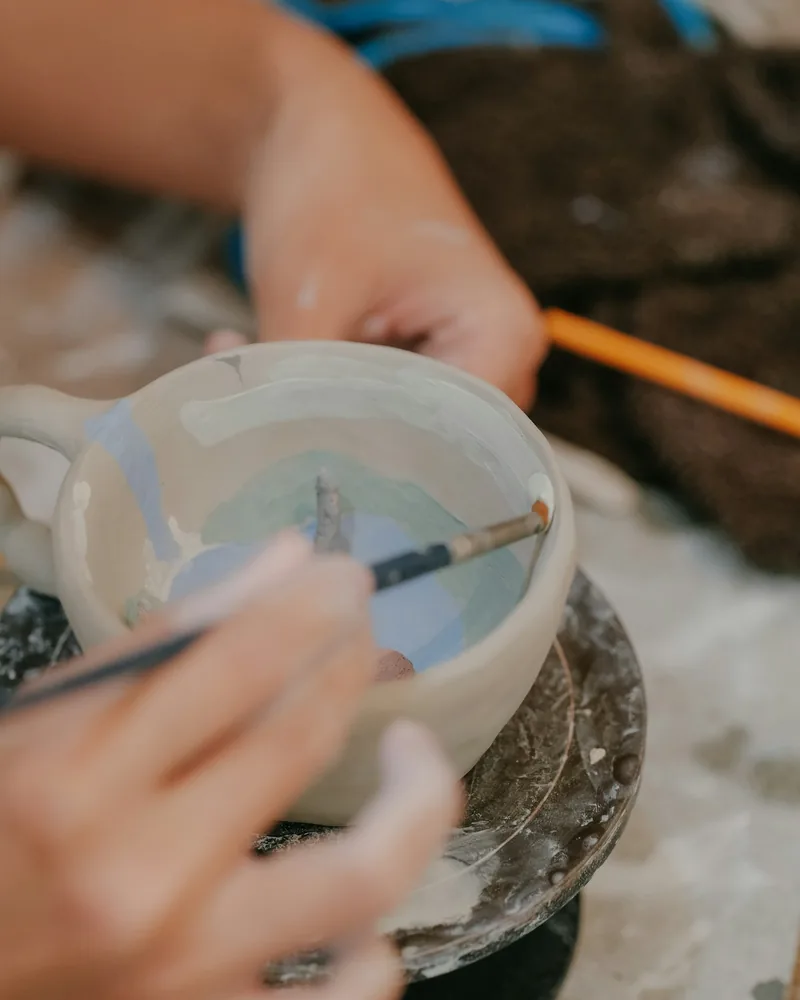
Un esmalte es vidrio formado sobre la pieza durante la cocción. Su esqueleto son tres grupos de materiales: la sílice, que aporta el vidrio; los fundentes, que rebajan la temperatura a la que funde; y la alúmina, que da viscosidad para que no escurra. Todo lo demás, óxidos colorantes, opacificantes o matizantes, se monta sobre esa base.
En el taller el trabajo empieza en seco: pesar los materiales según receta, mezclarlos con agua, dejarlos reposar y tamizarlos al menos dos veces para romper los grumos. El polvo de sílice y de algunos óxidos no debe respirarse, así que las operaciones en seco se hacen con mascarilla adecuada, superficie limpia y bayeta húmeda en lugar de escoba.
La densidad del baño decide el espesor de la capa. Se ajusta con agua y se comprueba con densímetro o, de forma aproximada, mirando cómo cubre el dedo mojado. Un esmalte demasiado espeso se cuartea al secar y escurre en la cocción; demasiado fino deja una superficie seca y transparente por zonas.
Formas de aplicación y sus consecuencias
- Por inmersión: capa uniforme y rápida, ideal para series; exige suficiente cantidad de baño y buen pulso al sacar la pieza.
- Por vertido: útil para interiores de jarras y piezas que no caben en el cubo.
- A pincel: control total del dibujo, dos o tres manos cruzadas para igualar el espesor.
- Con pistola: capas muy finas y degradados, siempre en cabina con extracción.
El pie de la pieza se deja limpio o se protege con cera líquida: si queda esmalte en la base, la pieza se pega a la placa del horno y ambas se estropean. Antes de esmaltar conviene quitar el polvo del bizcocho con una esponja apenas húmeda, porque el polvo es la causa habitual del recogido, esas zonas donde el esmalte se retira y deja el barro a la vista.
El horno y las curvas: bizcocho y cocción de esmalte
El horno eléctrico de taller es, en esencia, una caja aislada con resistencias en las paredes y un controlador que sigue una curva programada: una sucesión de rampas de subida, mesetas y enfriamiento. Dentro se montan placas refractarias sobre soportes, y las placas se pintan con papilla de alúmina para que cualquier goteo de esmalte no las arruine.
Primera cocción: el bizcocho
El bizcocho convierte el barro seco en un material poroso, resistente y ya no reversible: a partir de aquí la pieza no vuelve a ablandarse con agua. La subida se hace despacio, sobre todo hasta los 600 grados, porque en ese tramo se evapora el agua que queda entre las partículas, arde la materia orgánica y la sílice pasa por un cambio de estructura alrededor de los 573 grados que conviene atravesar sin prisas. El destino habitual está entre 950 y 1000 grados.
En el bizcocho las piezas pueden tocarse e incluso encajarse unas dentro de otras si el peso lo permite, algo impensable en la segunda cocción.
Segunda cocción: el esmalte
La cocción de esmalte lleva la pieza hasta la temperatura de maduración de la pasta y del esmalte, con una meseta final que permite que el vidrio se alise y se cierren los pinchados. Aquí ninguna pieza puede tocar a otra ni a las paredes, porque el esmalte fundido pega todo lo que roza.
El enfriamiento forma parte de la receta y no es tiempo muerto: muchos acabados, como los mates cristalinos, dependen de un descenso lento en un tramo concreto. Abrir el horno antes de tiempo produce un choque térmico que agrieta el vidriado en finas fisuras. La regla práctica del taller es esperar a que el horno baje de unos 100 grados antes de tocar la puerta.
Señales de que algo no fue bien
- Esmalte recogido en islas: polvo, grasa o capa demasiado gruesa.
- Pinchados diminutos: gases atrapados o subida final demasiado rápida.
- Esmalte corrido hasta la placa: exceso de espesor o temperatura por encima del rango.
- Red de fisuras finas en el vidriado: dilataciones distintas entre pasta y esmalte, o enfriamiento brusco.
- Pieza deformada: temperatura excesiva para esa pasta o apoyo insuficiente.
- Fondo reventado: la pieza entró con humedad o con una burbuja de aire dentro.
Cada horno tiene su propio carácter, con zonas más calientes y más frías. Las placas de prueba cocidas junto a las piezas son la única referencia realmente fiable.
Cómo transcurre una jornada en un taller abierto
Un taller abierto es un espacio compartido donde cada persona trabaja en sus propias piezas con las herramientas y el horno comunes. El ritmo lo marca la cerámica, no el calendario: entre la sesión en la que se forma una pieza y el día en que sale esmaltada del horno suelen pasar dos o tres semanas.
La jornada tiene una forma reconocible. Se empieza revisando lo que quedó de la vez anterior, se decide si algo está a dureza de cuero y necesita atención inmediata, y sólo después se corta barro nuevo. Al final se limpia el puesto, se etiquetan las piezas y se colocan en la estantería que corresponda.
Costumbres que hacen funcionar un espacio compartido
- Etiquetar cada pieza con un sello o una marca propia en cuanto se termina: en la estantería todas las tazas se parecen.
- Anotar la pasta usada y el esmalte previsto, porque a las tres semanas nadie lo recuerda con seguridad.
- No verter agua con barro por el desagüe: se decanta en un cubo y los restos se secan y se reciclan.
- Devolver las herramientas limpias al sitio de donde salieron.
- Limpiar la mesa con esponja húmeda en vez de barrer, para no levantar polvo de sílice.
- Respetar el orden de la estantería de espera del horno: las hornadas se montan por temperatura, no por antigüedad.
- Avisar cuando una pieza es muy alta o muy ancha, porque condiciona cómo se monta la carga.
El reciclado del barro forma parte de la rutina: los recortes y las piezas fallidas antes del bizcocho se dejan secar del todo, se remojan hasta convertirse en barbotina, se escurren sobre yeso y se vuelven a amasar. Sólo deja de ser posible cuando la pieza ya ha pasado por el horno.
La primera sesión: qué llevar y qué esperar
La primera vez suele durar entre dos y tres horas y se dedica casi entera a una sola cosa: entender cómo responde el barro a la presión de las manos. En el torno, eso significa centrar; en modelado, abrir un cuenco de pellizco y sostener un espesor parejo. Ninguna de las dos cosas sale bien de entrada, y no es una señal de nada.
Conviene llegar con la expectativa ajustada. Una pieza formada el primer día no se lleva a casa ese mismo día: tiene que secar, cocerse, esmaltarse y volver al horno. Conviene también aceptar que parte de lo que se haga acabará otra vez en el cubo de reciclado, y que esa es la vía normal de aprendizaje.
Lista para el primer día
- Ropa que pueda mancharse; el barro seco sale bien, el esmalte no siempre.
- Delantal y una toalla pequeña propia.
- Uñas cortas: en el torno las uñas largas cortan la pared desde dentro.
- Pelo recogido y mangas que no arrastren.
- Sin anillos ni pulseras.
- Calzado cerrado, porque el suelo se moja.
- Una libreta para anotar pastas, esmaltes y temperaturas.
Vocabulario que se oye desde el primer minuto
- Barbotina
- Barro diluido hasta consistencia de crema. Sirve para pegar piezas a dureza de cuero y para colado en molde.
- Engobe
- Barro líquido coloreado que se aplica sobre la pieza fresca o en cuero para dar color bajo el esmalte.
- Bizcocho
- Pieza que ha pasado la primera cocción: porosa, resistente y lista para esmaltar.
- Dureza de cuero
- Estado intermedio del secado en el que la pieza mantiene la forma pero todavía admite corte, torneado de pie y añadidos.
- Placa de prueba
- Pequeña muestra esmaltada que se cuece junto a las piezas para saber qué hace realmente cada esmalte en ese horno.
Escribir a Grebruto
Grebruto es un sitio informativo sobre cerámica y trabajo con barro. No imparte clases, no vende materiales ni gestiona reservas: publica textos y los revisa cuando la práctica del taller aconseja matizar algo.
Si detectas un error, quieres proponer un tema relacionado con el proceso cerámico o tienes una duda sobre lo publicado, el correo es la única vía de contacto.
Grebruto
[email protected]
Las respuestas dependen del tiempo disponible para la revisión editorial.